

Funksjoner til inverterte vertikale trådtrekkemaskiner: Komplett veiledning
For trådmølleoperatører og anleggseiere svarer den omvendte vertikale trådtrekkemaskinen på en kjent flaskehals: hvordan holde linjen i gang uten å stoppe med noen hundre kilo for å fjerne en hel spole.
En festefabrikk i Zhejiang fant ut at de to horisontale opptakslinjene krevde en heltidsoperatør hver, nesten utelukkende for spolebytte. Etter å ha byttet det samme produksjonsprogrammet til en invertert vertikal trådtrekkmaskin, endret operatørens rolle fra manuell håndtering til tilsyn. Linjen produserte tyngre spoler, gulvet forble renere, og nedstrøms spikerdannere mottok tråd med merkbart mer konsistent spiralgeometri.
Funksjonene til en invertert vertikal trådtrekkemaskin forklarer det skiftet. Denne maskintypen kombinerer tegning, kveiling og spolehåndtering i én kontinuerlig prosess . Å forstå hvordan hver funksjon fungerer er det første skrittet mot å avgjøre om den hører hjemme på butikkgulvet ditt.
Arbeidsprinsippet: Tegning, innpakning og gravitasjonsvikling i én sekvens
En invertert vertikal trådtrekkemaskin er en enkeltblokksenhet med kapstaner montert vertikalt og invertert, noe som betyr at arbeidsflaten vender nedover. Tråden trekkes fra en utbetaling, passerer gjennom en dyseboks og vikler seg rundt den øvre delen av kapstanen. Etter den siste innpakningen, beveger ledningen seg nedover kapstanflaten og faller av underkanten på en dreieskive nedenfor.
Tre fysiske prosesser skjer samtidig:
- Størrelsesreduksjon gjennom dysen, drevet av kapstanerens trekkkraft.
- Varmeoverføring fra ledningen til den vannkjølte capstan-overflaten.
- Spoleakkumulering på platespilleren, uten mekanisk strippeanordning.
Fordi spolen er lagt under maskinen, kan kapstanen fortsette å rotere mens en ferdig spole venter på dreieskiven for fjerning. Maskinen stopper aldri av hensyn til spolehåndteringen. I praksis gjør dette den omvendte vertikale utformingen til et av de mest produktive enkelttrekksarrangementene i en trådmølle.
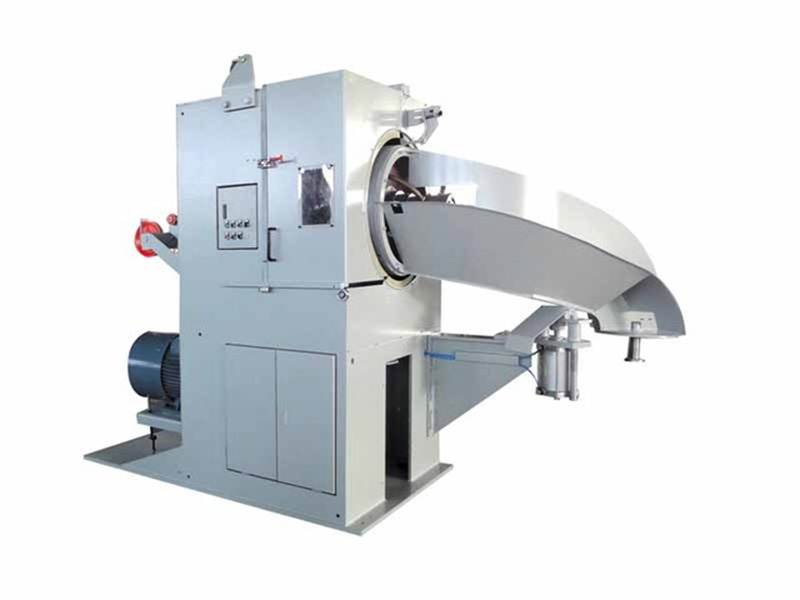 Invertert vertikal trådtrekkemaskin for kontinuerlig spoleproduksjon Denne tyngdekraftsassisterte omvendte maskinen holder kapstanen i gang mens spolene venter, noe som muliggjør større spolevekter og færre gjengestopp for å redusere skrot og operatørarbeid. Se produkt →
Seks kjernefunksjoner som definerer driftsatferden
1. Kontinuerlig opprulling med tunge spolemasser
Opptaksfunksjonen er ikke en ettertanke; det er grunnen til at det inverterte formatet eksisterer. Dreieskiven samler opp tråd til en forhåndsinnstilt vekt eller spolediameter er nådd, deretter signaliserer maskinen for fjerning. Avhengig av modell kan vekten av den enkelte spole variere fra 500 kg til 3000 kg eller mer. Færre starter og stopp betyr færre gjengehendelser, noe som direkte reduserer skrot og operatørarbeid.
2. Tyngdekraftsbasert spolelag
Tråd som faller av kapstankanten er ikke tilfeldig. Dreieskiven roterer og krysser i et kontrollert mønster, og legger hver wrap ved siden av den forrige. Denne mønsterleggingsfunksjonen gir en flat, stabil spole med jevn tetthet. Det forhindrer også sammenlåsing når ledningen senere blir betalt ned i en boltformer eller spikermaskin, et problem som forårsaker nedetid i ledningene i anlegg som bruker dårlig viklede spoler.
3. Capstan-kjøling med en integrert vannkrets
Tegning genererer varme. Uten effektiv kjøling stiger capstan-overflatetemperaturen, ledningen blir vanskeligere å kontrollere, og trekkesmøremidlet brytes ned. Inverterte maskiner er vanligvis bygget med vannkjølte kapstaner og en resirkulerende krets. Ved å holde capstan-temperaturen i et kontrollert område bevares både matrisens levetid og trådens overflatekvalitet.
4. Presisjonsspenningskontroll under trekningen
En frekvensomformer med variabel vekselstrøm tilpasser kapstanhastigheten til utbetalingshastigheten, og skaper spenningen som trengs for konsekvent forlengelse. På maskiner med danserulle eller lastcelle finjusterer spenningsfeedback hastigheten i sanntid. Resultatet er en mer reproduserbar sluttdiameter, selv når den innkommende stanghardheten varierer fra spole til spole.
5. PLS-drevet prosessautomatisering
De fleste moderne inverterte maskiner kobler tegnehastighet, spoletelling og sikkerhetslåser til en programmerbar logisk kontroller. Operatørene setter målspolens vekt og ferdig diameter, og maskinen tar over derfra. Datalogging lar også veiledere se hvor mange spoler som ble produsert per skift og om linjen når sin planlagte utgangshastighet.
6. Tilgjengelig layout for raske omstillinger
Den omvendte konfigurasjonen gir klar tilgang til boksen, kapstanen og dreieskiven fra en enkelt side. For anlegg som behandler flere tråddiametre, er tiden som trengs for å skifte dysen og tilbakestille kapstanhastigheten kortere enn på mange horisontale maskiner eller maskiner av dansertype.
Funksjoner på et øyeblikk: System-Level Breakdown
For å gjøre sammenligningen enklere, oppsummerer tabellen nedenfor hovedfunksjonene på systemnivå og viser hva hver enkelt betyr for produksjonsytelsen.
| Funksjon | Mekanisme | Produksjonseffekt |
|---|---|---|
| Kontinuerlig trekk og spole | Omvendt kapstan med roterende platespiller | Ingen linjestopp for coil stripping; høyere utnyttelse |
| Gravity coil fall | Fritt fall fra capstan nedre kant | Ingen strippemekanisme; færre bevegelige deler |
| Mønsterlagt platespiller | Uavhengig platespillermotor med orbital bevegelse | Flate, stabile spoler; ingen forrigling ved utbetaling |
| Capstan kjøling | Vannkjølt kapstan og dieseboks | Stabil tegningstemperatur; lengre dø livet |
| Spenningskontroll | PLS og frekvensomformerregulering | Konsekvent forlengelse; færre ledningsbrudd |
| Spolevektkontroll | PLS-teller med forhåndsinnstilte grenser | Forutsigbar logistikk; bedre avkastningssporing |
En trådtrekkemaskin bedømmes ikke etter den maksimale hastigheten i brosjyren, men etter antall timer den kjører uten at det kreves en operatørs hender.
Hvordan det kan sammenlignes med rett gjennom tegnemaskiner
En rettlinjet trådtrekkemaskin trekker tråd gjennom flere dyser i en horisontal linje og samler den på en spole eller blokk. Det er det riktige valget for flerpassasjeplaner der en lang kontinuerlig bane er tilgjengelig og hvor mellomgløding er en del av prosessen. Men når produksjonsprogrammet er en enkelt reduksjon, for eksempel 6,5 mm lavkarbonstang ned til 4,0 mm wire for spikerfremstilling, kan en multi-pass rett maskin være mer maskineri enn jobben krever.
Den inverterte vertikale maskinen er enklere fordi den er konstruert for ett pass, men den kompenserer med høyere spoletetthet og kontinuerlig drift. Du får tyngre spoler, renere trådoverflater og færre kontaktpunkter. For feste- og spikerprodusenter som trenger en jevn mating av kveiltråd, passer den omvendte utformingen bedre med nedstrømsprosesser.
Hvor maskinen får plass: praktiske bruksområder
Fire bruksgrupper dominerer etterspørselen etter inverterte vertikale trådtrekkemaskiner:
- Produksjon av festemidler: trekk 5,5–8,0 mm stang ned til tråddiameteren som kreves av boltemakere og kalde topper.
- Spikerproduksjon: produserer ensartede spoler av 2,5–4,5 mm tråd for automatiske spikerkoller.
- Trådnett og gjerder: leverer konsekvent tråd for nettingsveisere og kjettingvevstoler.
- Forspent tråd med høy karbon: kontrollert enkeltpass-reduksjon for applikasjoner som krever forutsigbar forlengelse og høy spoleintegritet.
I hver innstilling forblir maskinens kjerneverdi den samme: den tar stang med én diameter, leverer en spole med mindre diameter, og gjør det kontinuerlig med minimal manuell oppmerksomhet.
Høyhastighets invertert trådtrekkemaskin for automatiserte freser Denne maskinen er designet for høy automatisering og minimal nedetid, og parer presis dysekontroll med jevn produksjon, noe som gjør den avgjørende for fabrikker som prioriterer produktivitet. Se produkt → Hva du bør sjekke før du kjøper
Fem parametere bestemmer om en invertert maskin vil matche produksjonsplanen din:
- Innløpsstangdiameter: den maksimale stangstørrelsen maskinen kan akseptere, vanligvis 12 mm eller 6,5 mm avhengig av modell.
- Endelig ledningsområde: diameterområdet dyseboksen og kapstaneren er designet for, for eksempel 1,2–5,0 mm.
- Maksimal tegnehastighet: vanligvis 400–800 m/min, som direkte setter gjennomstrømningen.
- Spolevektkapasitet: fra 500 kg til over 3 tonn; mer kapasitet reduserer byttefrekvensen.
- Motoreffekt og reduksjonsforhold: må samsvare med materialets strekkfasthet og nødvendig reduksjon per passering.
Disse verdiene henger sammen. En maskin spesifisert for 12 mm stang vil ikke være økonomisk ved 1,5 mm slutttråd, og en høy brosjyrehastighet forutsetter en ideell dyseplan og smøretilstand. Diskuter din faktiske stangkilde og ferdige wirespesifikasjon med utstyrsprodusenten før du forplikter deg.
To driftspunkter fortjener oppmerksomhet etter installasjon. Dyseslitasje er normal, men hvis maskinens kjølestrøm eller smøring er underdimensjonert, akselererer slitasjen kraftig og kvaliteten på trådoverflaten synker. Spolemønsterproblemer viser seg vanligvis som ujevne lag eller kollapsede kanter, og begge kan spores tilbake til programmering av dreieskivehastighet eller justering av kapstaner. For en detaljert feilsøkingsveiledning, se denne artikkelen om driftsproblemer med trådtrekker .
Enkanals invertert trådtrekkemaskin med gravitasjonsassistert opptrekking Denne plassbesparende inverterte enheten forenkler vedlikeholdet og levetiden til dysen gjennom nedadgående trekking, mens PLS- og kjølesystemene støtter stabil høyhastighetsdrift. Se produkt → Bunnlinjen
Funksjonene til en invertert vertikal trådtrekkemaskin er bygget rundt ett mål: å maksimere produktiv trekketid samtidig som man minimerer manuell spolehåndtering. Dens gravitasjonsassisterte opptak eliminerer strippermekanismen, den mønsterlagde platespilleren produserer spoler som nedstrøms utstyr kan behandle uten avbrudd, og de integrerte kjøle- og PLS-kontrollene holder prosessen stabil på hastighet.
Hvis anlegget ditt kjører single-pass reduksjoner og sliter med spolehåndteringsarbeid eller uplanlagte stopp, er dette designet å evaluere. Maskinens virkelige styrke er ikke en enkelt funksjon isolert . Det er hvordan disse funksjonene fungerer sammen for å holde ledningen i bevegelse, spole etter spole.



